Lựa Chọn Chỉ Số Chảy (Melt Index) Và Tỷ Trọng (Density): Chìa Khóa Quyết Định Cơ Lý Tính & Khả Năng Gia Công Màng PE 5 Lớp
📌 TÓM TẮT NỘI DUNG CHÍNH (EXECUTIVE SUMMARY): Trong công nghệ đùn thổi màng PE (Blown Film Extrusion), Chỉ số chảy (Melt Index - MI) và Tỷ trọng (Density) chính là 'mã ADN' quyết định 90% đặc tính vật lý và khả năng vận hành của màng bao bì. Bài viết chuyên sâu này phân tích chi tiết cơ chế hóa lý, ma trận đánh đổi (trade-offs) và giải pháp thiết kế công thức màng PE 5 lớp NOVAPLEX® giúp tối ưu hóa cả tốc độ đùn thổi lẫn cơ lý tính màng đầu ra.
1. Đặt Vấn Đề: Thách Thức Trong Phối Trộn Nguyên Liệu Màng PE Blown Film
Trong ngành sản xuất bao bì mềm phức hợp, các nhà máy in ghép và đóng gói tự động luôn phải đối mặt với bài toán cân bằng khắt khe: vừa yêu cầu màng PE lót phải có độ dẻo dai cao, chống vi thủng, dán nhiệt tốc độ cao (Low SIT & High Hot Tack), vừa yêu cầu màng phải đanh cứng để không bị nhăn nếp hay co giãn khi kéo qua lò sấy. Để giải quyết triệt để các yêu cầu đối lập này, các kỹ sư R&D bắt buộc phải làm chủ hai chỉ số cốt lõi của hạt nhựa Polyethylene: Chỉ số chảy (Melt Index - MI) và Tỷ trọng (Density).
2. Chỉ Số Chảy (Melt Index - MI): Độ Nhớt Nóng Chảy & Độ Bền Khối Lỏng
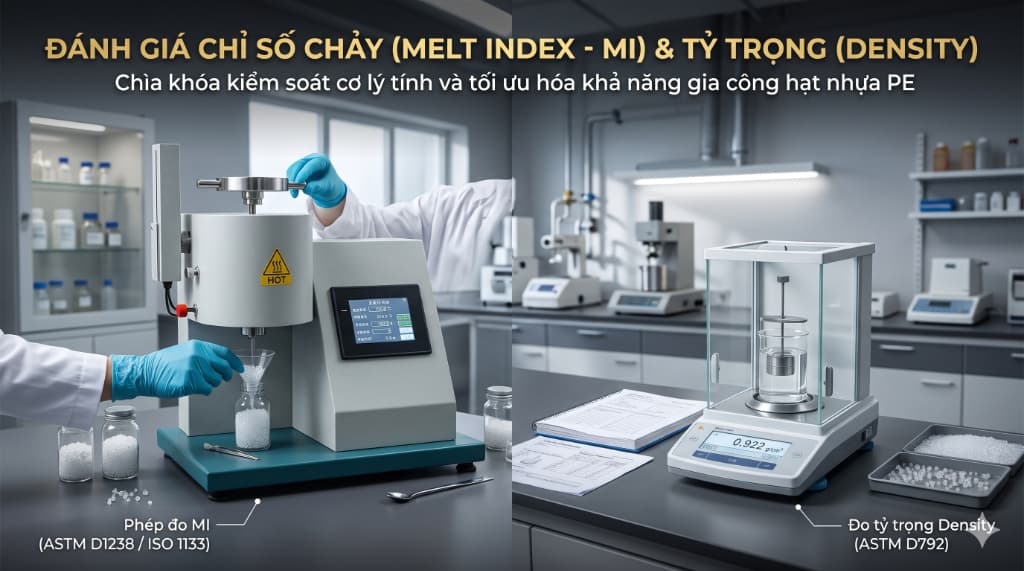
Chỉ số chảy MI (đo theo tiêu chuẩn ASTM D1238 / ISO 1133 ở 190°C / 2.16kg, đơn vị g/10min) biểu thị khối lượng nhựa nóng chảy chảy qua đầu khuôn tiêu chuẩn trong 10 phút. MI tỉ lệ nghịch trực tiếp với Trọng lượng phân tử trung bình (Mw) của Polyethylene: MI Càng Thấp ⟺ Trọng Lượng Phân Tử (Mw) Càng Cao ⟺ Độ Nhớt Nóng Chảy Càng Lớn.
3. Tỷ Trọng (Density): Mức Độ Kết Tinh & Độ Đanh Cứng Màng
Tỷ trọng của Polyethylene (đo theo ASTM D792 / ASTM D1505, đơn vị g/cm³) phản ánh mức độ kết tinh (Crystallinity) của chuỗi phân tử nhựa. Mối quan hệ giữa Tỷ trọng và tính chất cơ lý thể hiện rõ rệt qua các thuộc tính:
4. Đột Phá Phối Trộn Màng PE 5 Lớp NOVAPLEX®: Tối Ưu Hóa MI & Density Hướng Đến Ứng Dụng Chuyên Biệt
Khác với công nghệ đùn 3 lớp truyền thống bị giới hạn khi phối trộn, dây chuyền đồng đùn 5 lớp hiện đại của NOVAPLEX® cho phép phân tách và tối ưu hóa chỉ số MI và Density độc lập trên từng lớp (A/B/C/D/E):
| Ứng Dụng Màng PE | Định Hướng Chọn MI | Định Hướng Chọn Density | Sức Mạnh Cơ Lý Tính & Vận Hành |
|---|---|---|---|
| Màng Thực Phẩm Đông Lạnh (-25°C) & Hải Sản | MI Thấp (0.8 - 1.0 g/10min) | Density Thấp (0.910 - 0.915 g/cm³) | Chống giòn vỡ âm sâu, Dart Drop Impact > 400g, chống vi thủng vây cá. |
| Màng Bao Tải Nặng (10kg - 25kg) & Nông Nghiệp | MI Siêu Thấp (0.2 - 0.7 g/10min) | Density Cao (HDPE Bimodal 0.945+) | Chịu lực nén Pallet kiên cố, chống bục nổ đường hàn đáy, cản ẩm Low WVTR. |
| Màng Lót Hàn Tốc Độ Cao (VFFS / HFFS) | MI Trung Bình (1.0 - 2.0 g/10min) | Density Siêu Thấp (0.902 - 0.912 g/cm³) | Hạ nhiệt độ dán Low SIT (88°C - 95°C), Hot Tack > 4.5N/15mm dập dính tức thì. |
| Màng PE In Kỹ Thuật Cao (Printable PE) | MI Trung Bình (0.8 - 1.2 g/10min) | Density Trung/Cao (0.925 - 0.935 g/cm³) | Mô-đun uốn cao, không giãn màng trong lò sấy in, Corona 38-42 Dynes/cm bền bỉ. |
| Cấu Trúc Bền Vững Đơn Vật Liệu (Mono-PE) | MI Tối Ưu Gia Công (0.9 - 1.2 g/10min) | Density Đồng Chất (0.918 - 0.922 g/cm³) | Tương thích ghép MDO-PE/BOPE, đạt chuẩn D4R tái chế 100% tuân thủ PPWR & EPR. |