Quay lại Tin tức
Kỹ Thuật Bao Bì & Giải Pháp Sản Xuất

Tối Ưu Lực Hàn Dán Nóng (Hot Tack) Và Nhiệt Độ Khởi Tạo Hàn (Low SIT): Chìa Khóa Nâng Cao Năng Suất Dây Chuyền Đóng Gói Tự Động VFFS/HFFS
2026-09-18
Ban Cố Vấn Kỹ Thuật & Vận Hành NOVAPLEX®
Tối Ưu Lực Hàn Dán Nóng (Hot Tack) Và Nhiệt Độ Khởi Tạo Hàn (Low SIT): Chìa Khóa Nâng Cao Năng Suất Dây Chuyền Đóng Gói Tự Động VFFS/HFFS

📌 TÓM TẮT CHUYÊN MÔN: Trong các nhà máy sản xuất thực phẩm, hóa mỹ phẩm và nông sản, tốc độ dây chuyền đóng gói tự động đứng (VFFS) và ngang (HFFS) thường bị nghẽn bởi hai thông số nhiệt hàn dán. Bài viết này phân tích chuyên sâu mối quan hệ giữa Nhiệt Độ Khởi Tạo Hàn (Low SIT) và Lực Hàn Nóng (Hot Tack), đồng thời giới thiệu giải pháp màng PE 5 lớp NOVAPLEX® giúp tăng tốc độ đóng gói lên 15% - 25% mà vẫn đảm bảo độ kín niêm phong 100%.

1. Thách Thức Nghẽn Cổ Chai Tốc Độ Trên Dây Chuyền VFFS/HFFS

Trong bối cảnh các doanh nghiệp hàng tiêu dùng nhanh (FMCG) và thực phẩm liên tục nâng cấp dây chuyền đóng gói tự động lên tốc độ 80 – 150 túi/phút, màng lót hàn dán nhiệt (Sealant Film) trở thành yếu tố quyết định trực tiếp đến hiệu suất vận hành (OEE). Khi máy VFFS thả sản phẩm nặng (như 500g hạt, dung dịch 1L, hoặc hải sản) vào túi ngay sau khi thanh ngàm vừa dập hàn, đường dán đáy vẫn còn đang ở trạng thái nóng chảy. Nếu lực hàn nóng không đủ mạnh, đường hàn sẽ bị bục nổ hoặc vi hở nách túi.

Để bù đắp cho rủi ro này, các kỹ sư vận hành thường phải hạ tốc độ máy hoặc tăng nhiệt độ ngàm hàn. Tuy nhiên, việc tăng nhiệt độ quá cao lại dẫn đến hiện tượng cháy màng, biến dạng nếp gấp và gây hiện tượng dính màng vào ngàm hàn (Jaw Sticking), làm gia tăng tỷ lệ phế phẩm và thời gian dừng máy (Downtime).
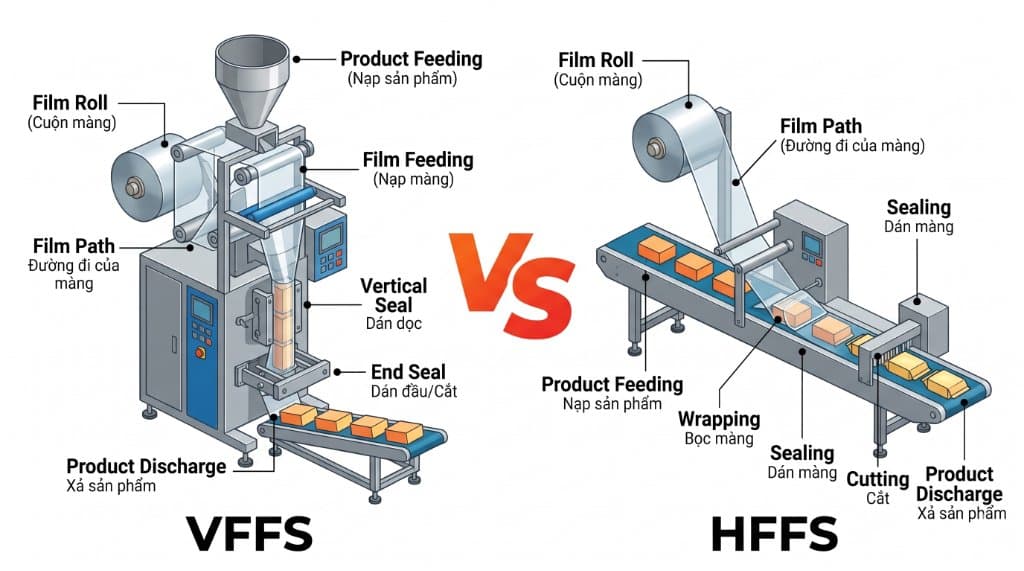
Sơ đồ nguyên lý vận hành: Máy đóng gói đứng VFFS vs Máy đóng gói nằm ngang HFFS

Sơ đồ nguyên lý vận hành: Máy đóng gói đứng VFFS vs Máy đóng gói nằm ngang HFFS

2. Giải Mã Hai Thông Số Kỹ Thuật Cốt Lõi: Low SIT & Hot Tack

Để tối ưu hóa chu kỳ hàn dán, hai chỉ số vật lý sau đây đóng vai trò sống còn trên dây chuyền tốc độ cao:

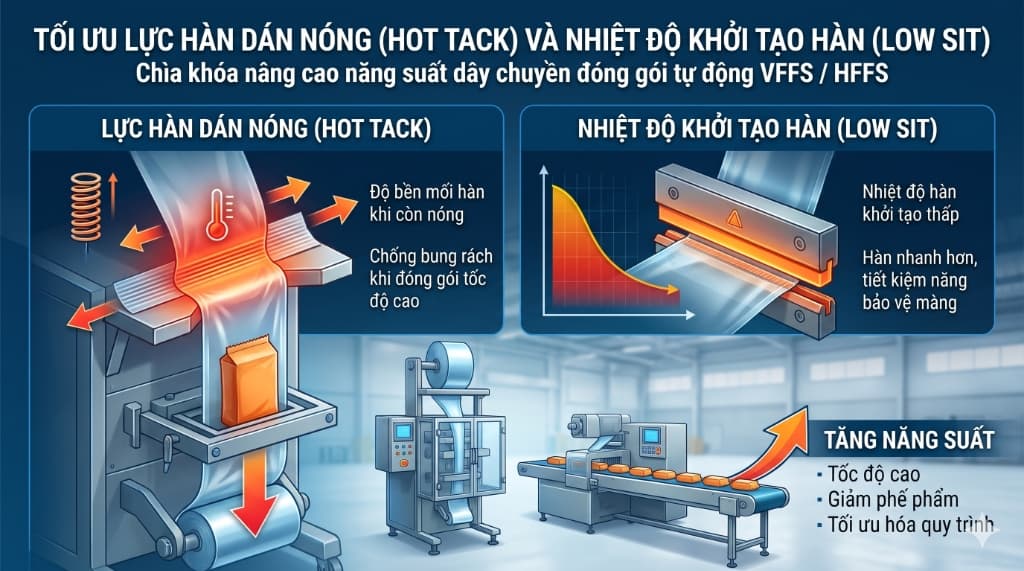
Nhiệt Độ Khởi Tạo Hàn Nhiệt (Seal Initiation Temperature - SIT): Là mức nhiệt độ tối thiểu mà tại đó đường hàn dán đạt được lực liên kết đạt tiêu chuẩn (thường quy định là 1.0 N/15mm hoặc 2.0 N/15mm). Màng PE có Low SIT (88°C – 95°C) cho phép ngàm hàn truyền nhiệt cực nhanh, rút ngắn thời gian giữ nhiệt (Dwell Time) từ 0.5s xuống 0.15s, giúp dây chuyền gia tăng sản lượng đáng kể.
Lực Hàn Dán Nóng (Hot Tack Force): Là cường độ liên kết của mối hàn ngay khi nó còn ở trạng thái nóng chảy, ngay sau khi ngàm hàn vừa mở ra và trước khi vật liệu kịp nguội đi. Lực Hot Tack cao (> 4.0 N/15mm) đảm bảo đáy túi chịu được trọng lực của sản phẩm xả liên tục từ trên cao xuống mà không bị bục nở hay giãn chân dán.

Bảng So Sánh: Màng PE Thông Thường vs Màng PE Tối Ưu SIT/Hot Tack NOVAPLEX®

Chỉ Tiêu Kỹ Thuật / Vận HànhMàng PE Thông ThườngMàng PE NOVAPLEX®Lợi Ích Thực Tế
Nhiệt độ khởi tạo hàn (SIT)105°C – 115°C88°C – 95°CTiết kiệm 15% điện năng gia nhiệt
Lực hàn dán nóng (Hot Tack)1.5 – 2.5 N/15mm> 4.5 N/15mmTăng tốc đóng gói +15% đến +25%
Thời gian giữ nhiệt (Dwell Time)0.4s – 0.6s0.12s – 0.20sRút ngắn chu kỳ đóng túi đáng kể

3. Đột Phá Từ Công Nghệ Đồng Đùn 5 Lớp NOVAPLEX®

Khác với công nghệ đùn 3 lớp truyền thống bị giới hạn trong việc phối trộn nguyên liệu, màng PE 5 lớp NOVAPLEX® ứng dụng kiến trúc phân bổ lớp chuyên biệt (A/B/C/D/E) từ hạt nhựa Polyethylene nguyên sinh kỹ thuật cao:

Lớp E (Inner Sealant Layer - Lớp tiếp xúc hàn dán): Sử dụng 65% hạt nhựa Metallocene Polyethylene (mLLDPE Plastomer) phân tử khối hẹp kết hợp phụ gia Slip/Antiblock cao cấp. Giúp hạ nhiệt độ SIT xuống dưới 90°C, đồng thời tạo cửa sổ hàn rộng (Wide Sealing Window) từ 90°C đến 140°C mà không bị xé rách màng.
Lớp B & D (Sub-skin Layers - Lớp gánh lực): Gia cố nhựa Metallocene mLLDPE C6/C8 giúp mối hàn dán đạt lực Hot Tack dập dính tức thì, chịu được tác động thả rơi của sản phẩm nặng.
Lớp A (Outer Skin Layer - Lớp tiếp xúc ngàm hàn): Bổ sung phụ gia chịu nhiệt và chống dính ngàm (Anti-sticking), đảm bảo bề mặt ngoài không bị biến dạng hay cháy dính khi tiếp xúc trực tiếp với ngàm hàn kim loại ở nhiệt độ cao.

4. Cẩm Nang Khắc Phục Lỗi Dập Hàn Nhiệt Cho Kỹ Sư Nhà Máy (Troubleshooting Checklist)

Hiện tượng bục đáy túi VFFS khi xả hàng: Tăng lực Hot Tack bằng cách đổi sang dòng màng PE có thành phần Metallocene Plastomer cao ở Lớp E; giảm khoảng cách thả rơi sản phẩm từ phễu nạp.
Hiện tượng vi xì hở vệt bụi/dầu mỡ (Contamination Sealing): Sử dụng màng PE 5 lớp NOVAPLEX® với khả năng dán chảy xuyên qua vệt bụi (Hot Tack Through Contamination), đảm bảo niêm phong kín 100% qua bột gia vị hay dầu ăn bám dính.
Hiện tượng dính màng vào ngàm hàn (Jaw Sticking): Kiểm tra lớp bọc Teflon ngàm hàn; chuyển sang màng PE 5 lớp NOVAPLEX® có Lớp A nhiệt độ nóng chảy cao hơn Lớp E ít nhất 25°C để chống dính ngàm tuyệt đối.
Thẻ Tag:
#Hot Tack#Low SIT#VFFS#HFFS#Đóng Gói Tốc Độ Cao#Màng PE 5 Lớp#Metallocene Plastomer